“異音がする”モーター、発熱するポンプ、数か月ごとにベアリングが壊れるファン。これらには共通点があります。故障する前に、ほぼ必ず振動という形で兆候を示すことです。問題は、ケーシングに手を当てるだけでは振動を解釈できないという点です。原因がアンバランスなのか、ミスアライメントなのか、がたなのか、それとも損傷したベアリングなのかを判断するには、適切な位置での測定、周波数スペクトル、そして公認された重大度の基準が必要です。本ガイドでは、産業機械の振動解析の進め方と、定期巡回(ルート)監視と単発の診断のどちらを選ぶべきかの判断方法をまとめます。
振動解析で検出できる異常
それぞれの故障メカニズムは、周波数、位相、方向に特有の“シグネチャ”を示します。回転機械で最も一般的なものは次のとおりです。
- アンバランス:回転速度の1倍(1×RPM)で支配的な振幅が現れ、主にラジアル方向に生じます。振幅は回転速度とともに増加し、位相は安定しています。
- ミスアライメント:1×および2×RPM(場合によっては3×)の成分が現れ、軸方向の振動が大きくなります。角度ミスアライメントは軸方向に、平行(オフセット)ミスアライメントはラジアル方向の2×成分として現れる傾向があります。カップリングの両側で位相差が180°近くになることが典型的な兆候です。
- 機械的ながた(ルーズネス):1×RPMの高調波群が現れ、進行した場合には分数調波(0.5×、1.5×)も現れます。通常、アンカーボルトの緩み、ベースの亀裂、またはハウジング内でのベアリングのがたが原因です。
- ベアリングの欠陥:ベアリングの形状に関連した非同期周波数(外輪BPFO、内輪BPFI、転動体BSF、保持器FTF)が現れます。初期段階では高周波域に現れ、エンベロープ(復調)手法でより確実に検出できます。
このほか、キャビテーション、歯車の問題、共振、モーターの一部の電気的異常の特定にも役立ちます。
測定位置と測定方向
診断の質は、測定器そのものよりも、どこで、どのように測定するかに大きく左右されます。基本的なルールは次のとおりです。
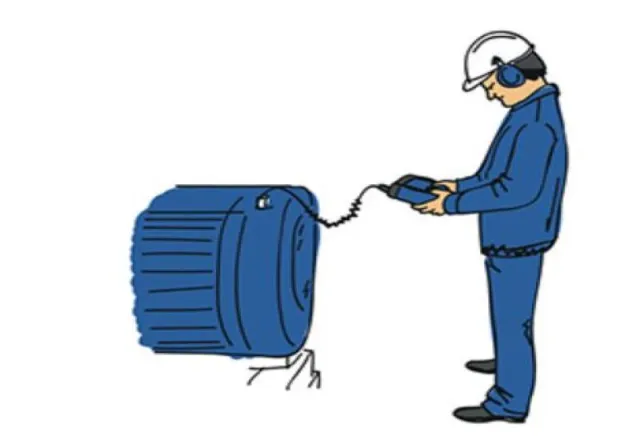
- ガード、カバー、薄い板金の上ではなく、ベアリングハウジングの上で、できるだけ負荷ゾーンの近くで測定します。
- 水平、垂直、軸方向の3方向で測定します。3軸加速度計を使えば、1回で3軸すべてを測定できます。
- 測定点に一貫した番号を付け(たとえばモーターの反負荷側から被駆動機械の端に向かって)、物理的にマーキングして、常に同じ位置で繰り返し測定できるようにします。
- センサーをしっかりと取り付けます(平らで清潔な面へのマグネット取付け、またはボルト締め/接着式のベース)。取付けが不十分だと、ベアリングの欠陥が見えなくなります。
- 回転速度、負荷、温度を記録します。異なる負荷条件での測定値を比較すると、誤った結論につながります。
スペクトルの基礎
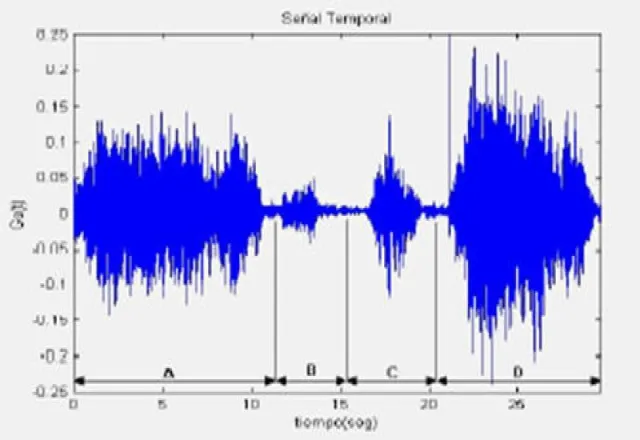
データコレクタやアナライザは、時間領域の信号をFFTスペクトル、つまり周波数に対する振幅に変換します。周波数軸を次数(オーダー、回転速度の倍数)で表すと、前述のシグネチャを識別しやすくなります。実務上重要な3つの概念は次のとおりです。
- 測定単位:変位は低周波(低速機械)を強調し、速度は産業機械全般の重大度評価の基準であり、加速度は高周波(ベアリング、歯車)を強調します。
- 分解能:分解能のライン数が多いほど近接したピークを分離できます。たとえば誘導電動機で1×RPMと電源周波数を区別できますが、その代わりにデータ取得時間が長くなります。
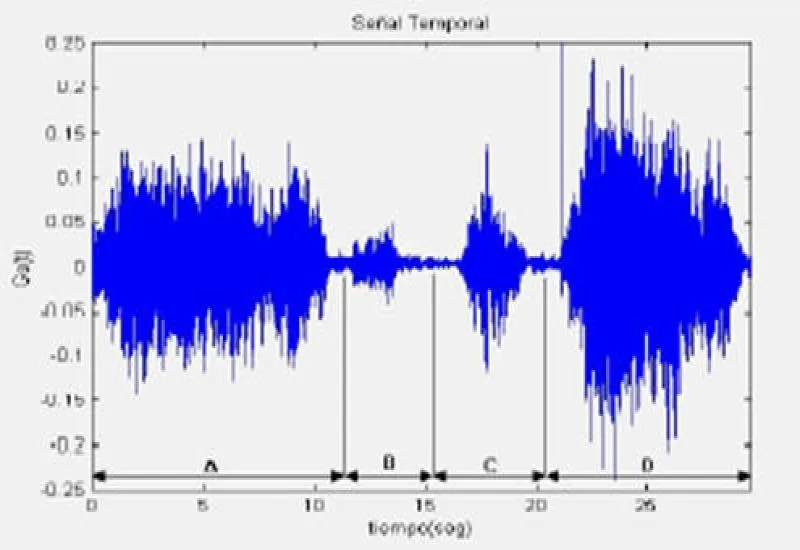
- 波形:時間領域の信号はスペクトルを補完します。損傷したベアリングや欠けた歯車の歯による衝撃は、多くの場合、波形の方がよく見えます。
ISO 20816による重大度の評価
ISO 20816シリーズは、従来のISO 10816およびISO 7919に代わるもので、非回転部(一部のパートでは軸)で測定して機械の振動を評価する方法を規定しています。評価の進め方は次のとおりです。
- 該当する規格のパート、機械の大きさまたは出力、支持方式(剛支持または柔支持)に従って機械を分類します。
- 規格で指定された位置と方向で、広帯域のオーバーオール値、通常はRMS速度を測定します。
- 測定値を4つのゾーンのいずれかに当てはめます。A(新たに運転を開始した機械に典型的な水準)、B(長期間の無制限運転に許容可能)、C(連続運転には不適で、是正を計画する間の限られた期間のみ運転可能)、D(損傷を引き起こすほど深刻)です。
ゾーン間の数値境界は規格のパートと機械のグループによって異なるため、必ず最新版から直接確認してください。規格はまた、ベースラインからの変化を監視することも推奨しています。値がまだ“許容可能”であっても、ゾーンB内で大幅な増加があれば、進行中の異常を示している可能性があります。ゾーンはどれほど深刻かを示し、スペクトルはその原因を示します。
定期巡回監視か、単発の診断か
| 基準 | 定期巡回(ルート)監視 | 単発の診断 |
|---|---|---|
| 目的 | 進行中の異常を検出し、停止計画を立てる | 特定の問題の解決、または修理結果の検証 |
| 頻度 | 定期的(重要度に応じて毎月、2か月ごとなど) | 1回の訪問、または事象発生時 |
| 主な価値 | ベースラインに対する傾向とアラーム | 根本原因の特定 |
| 必要条件 | 固定の測定点、同一条件、データベース | 経験豊富なアナリストと詳細な測定 |
| 典型的な例 | 重要なポンプ、ファン、コンプレッサ、モーター | 新たな異音、繰り返す故障、新設または修理後の設備の立上げ |
実際には、両者は互いに補完し合います。巡回監視はどの機械の状態が悪化しているかを示し、詳細な診断は何を是正すべきかを示します。芯出し(アライメント)、バランシング、ベアリング交換の後には、検証のための測定を行い、新たなベースラインとして活用します。
Fluke 810などのアナライザのレンタル
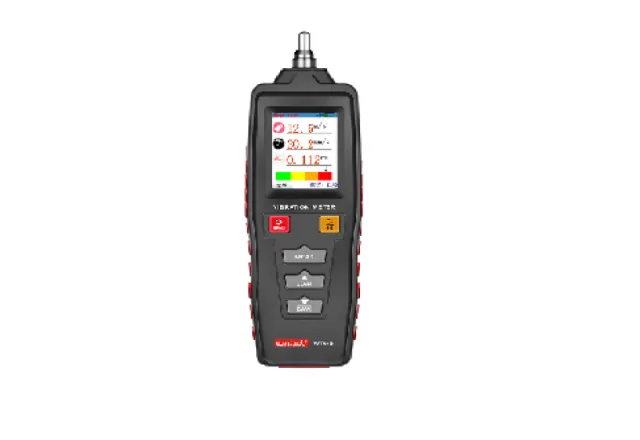
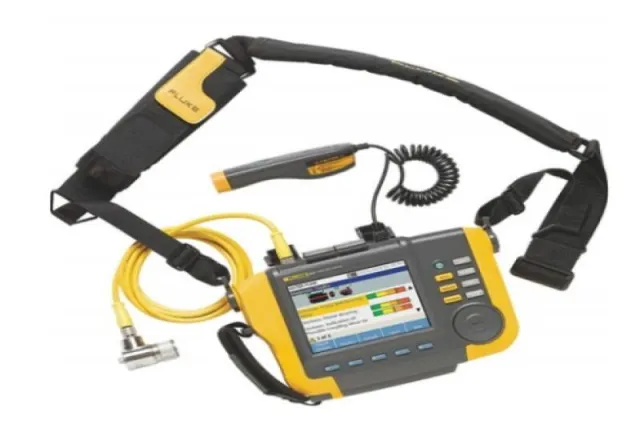
すべての工場がアナライザの購入に見合うわけではありません。Fluke 810振動アナライザのレンタルは、診断キャンペーンや監査、自社設備がない期間の補完に実用的な選択肢です。Fluke 810は3軸加速度計と診断エンジンを備え、本体に入力した機械データをもとに、アンバランス、ミスアライメント、がた、ベアリングの異常を特定し、重大度レベルを割り当てて修理の優先順位付けを可能にします。運転巡回中にオーバーオール値を手早く測定するには、Wintact WT63B振動計のレンタルもご利用いただけます。その他の選択肢は機器レンタルでご確認いただけます。
CreativeITの機器は、Perry Johnson Registrarsにより品質システムが認証された試験所で定期的に校正されており、検証可能な校正の連鎖を通じてNISTへのトレーサビリティを確保しています。
測定前のチェックリスト
- 定格回転速度、出力、カップリングの種類、ベアリングの型式を記載した機械リスト。
- 各ハウジングに番号が付けられ、マーキングされた測定点。
- 通常の回転速度と負荷で安定して運転している機械。
- 測定点への安全なアクセス、ガードの取付け状態、そして作業介入が必要な場合のロックアウト・タグアウト(LOTO)手順。
- 故障履歴と過去の測定値。
安全:測定は機械の運転中に行うため、回転部から距離を保ち、ガードを外さず、いかなる作業介入の際もロックアウト・タグアウトを順守してください。高圧モーターに対する補完的な電気試験は、必ず有資格者のみが実施してください。
よくある質問
ISO 10816はまだ有効ですか。
ISO 10816は、ISO 20816シリーズに段階的に置き換えられました。いまだにISO 10816を引用している手順書は改訂し、各機械にどのパートが適用されるかを確認することをおすすめします。
巡回監視の対象機械はどのくらいの頻度で測定すべきですか。
重要度、故障履歴、そして各故障モードが一般にどの程度の速さで進行するかによって異なります。重要設備は毎月の間隔で始め、傾向に応じて調整するのが一般的です。
値がゾーンBにあれば、機械は正常だと言えますか。
必ずしもそうとは限りません。オーバーオール値がゾーンBにとどまっていても、ベースラインからの急激な変化や、スペクトルにベアリングの欠陥周波数が現れた場合には、解析が必要です。
モンテレイのCreativeIT Groupは、メキシコ全土で現場での振動解析を実施し、作業計画、プロトコル、写真、動画を含む専門的な報告書を提供しています。すべての作業は外注せず、当社のエンジニアが直接行います。診断やアナライザのレンタルが必要な場合は、(81) 4777 6921、(81) 2230 6079、WhatsApp、またはinfo@creativeit.mxにてお見積りをご依頼ください。月曜日~土曜日の10:00~18:00、当日中にご返答します。