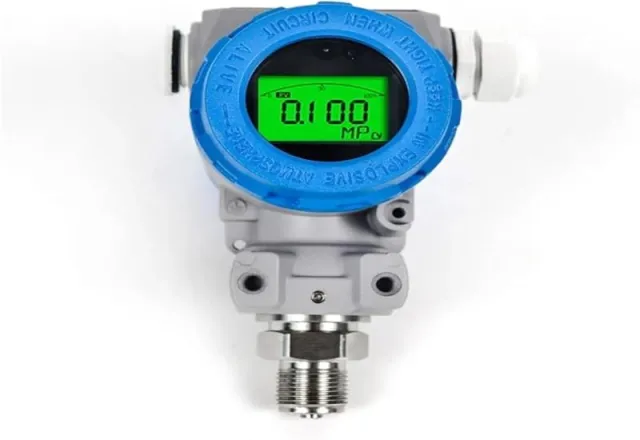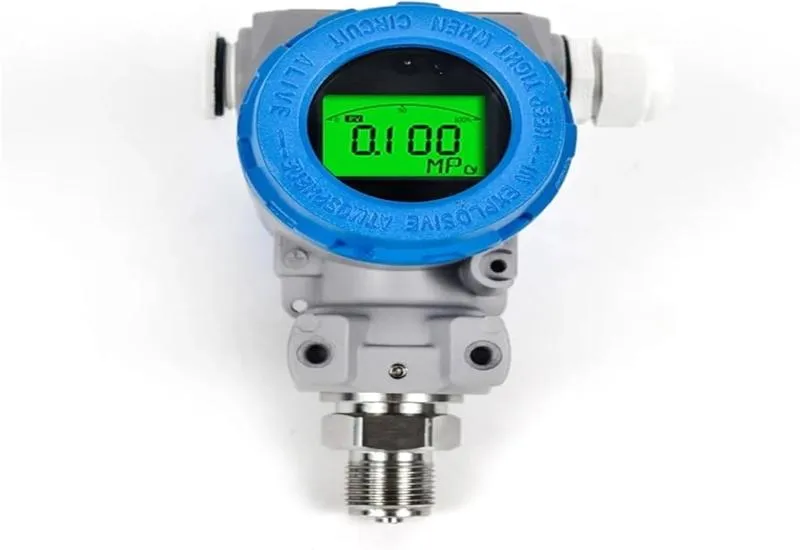
Un transmisor de presión que se desvía unas décimas de porcentaje puede parecer un detalle, pero en un lazo de control esa desviación se traduce en un nivel mal leído, una dosificación incorrecta o un disparo de seguridad que no ocurre cuando debería. Los transmisores con protocolo HART facilitan mucho el trabajo porque permiten consultar y ajustar el instrumento de forma digital, pero también generan una confusión muy común: creer que cambiar el rango con un comunicador equivale a calibrar. Esta guía explica qué es realmente una calibración de un transmisor HART, cómo se hace paso a paso y qué errores conviene evitar.
Cómo funciona un transmisor HART por dentro
Para entender la calibración hay que separar las etapas del instrumento:
- Sensor: convierte la presión en una señal eléctrica que se digitaliza.
- Variable de proceso digital (PV): el microprocesador calcula la presión en unidades de ingeniería. Es el valor que se lee por HART.
- Escalamiento: la PV se compara con el valor inferior y superior del rango (LRV y URV) para calcular el porcentaje.
- Salida analógica: un convertidor digital-analógico genera la corriente de 4 a 20 mA que llega al PLC o DCS.
La señal HART es una señal digital superpuesta a la corriente de 4–20 mA en el mismo par de cables. Para que el comunicador o el calibrador pueda comunicarse, el lazo necesita una resistencia de carga, normalmente del orden de 250 Ω; el valor admisible depende del fabricante y de la fuente de alimentación.
Calibrar, ajustar y cambiar el rango no son lo mismo
Aquí está el error más frecuente. Las operaciones que permite un transmisor HART son distintas:
| Operación | Qué hace | ¿Corrige errores del sensor? |
|---|---|---|
| Cambio de rango (LRV/URV) | Redefine qué presiones corresponden a 4 y 20 mA | No |
| Ajuste del sensor (sensor trim) | Corrige la lectura digital comparándola con una presión patrón | Sí |
| Ajuste de salida (ajuste de 4 y 20 mA) | Corrige el convertidor digital-analógico comparándolo con un miliamperímetro patrón | No; corrige solo la salida analógica |
Si el sensor tiene un error y solo se cambia el rango con el comunicador, la PV sigue equivocada y la corriente también. La calibración, en sentido metrológico, es la comparación del instrumento contra un patrón de referencia con trazabilidad y el registro de los errores. El ajuste es la corrección que se hace cuando esos errores están fuera de tolerancia.
Lo que necesita antes de empezar
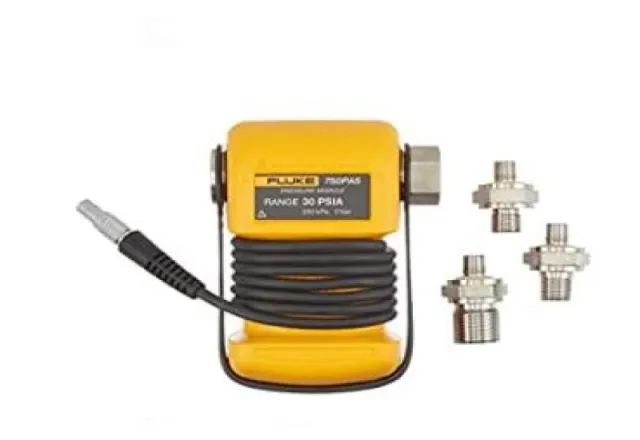
- Fuente de presión y patrón: una bomba manual o generador de presión y un módulo o manómetro de referencia con certificado de calibración vigente.
- Medición de corriente: un miliamperímetro de exactitud adecuada para leer la salida de 4–20 mA.
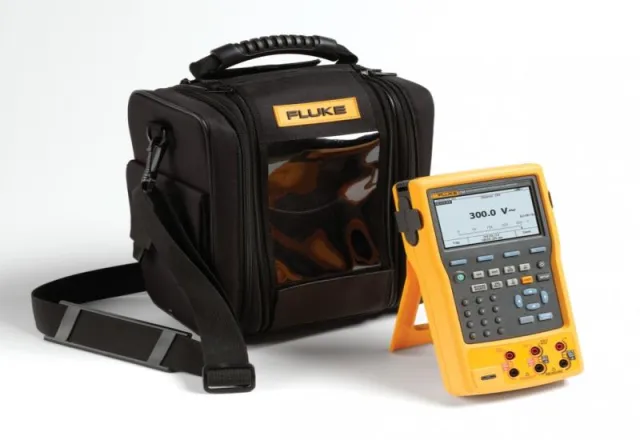
- Comunicación HART: un comunicador de campo o un calibrador documentador que integre presión, medición de mA y HART en un solo equipo.
- Tolerancia definida: el error máximo permitido debe salir de las necesidades del proceso, no solo de la hoja de datos del transmisor.
- Relación de exactitud adecuada: como regla práctica se busca que el patrón sea varias veces más exacto que la tolerancia que se verifica; una relación de 4:1 es una referencia común. Si no se logra, hay que considerar la incertidumbre al decidir si el instrumento cumple.
Además, se debe coordinar con operación: poner el lazo en manual, avisar al cuarto de control y verificar que el transmisor no participa en un sistema de seguridad que pueda dispararse durante la prueba.
Procedimiento paso a paso
1. Aislar y conectar
Aísle el transmisor del proceso con el manifold o las válvulas de bloqueo, ventee la presión de forma segura y conecte la fuente de presión y el patrón. En transmisores de presión diferencial, use la válvula igualadora según el procedimiento del manifold para no someter la celda a sobrepresión de un solo lado.
2. Registrar la configuración
Con el comunicador, anote etiqueta, unidades, LRV, URV, función de transferencia (lineal o raíz cuadrada) y amortiguamiento. Si encuentra diferencias con la hoja de datos del lazo, consulte antes de cambiarlas.
3. Prueba “como se encontró”
Aplique presión en varios puntos del rango, típicamente 0, 25, 50, 75 y 100 %, primero en ascenso y luego en descenso para observar histéresis. En cada punto registre la presión aplicada, la PV digital y la corriente de salida. Espere a que la lectura se estabilice antes de anotar.
4. Calcular el error
El error suele expresarse en porcentaje del span. Por ejemplo, en un rango de 0 a 10 bar, la corriente esperada al 50 % es 12 mA; si se miden 12.08 mA, el error es de 0.08 mA sobre un span de 16 mA, es decir 0.5 % del span. Compare la PV y la corriente por separado: así sabe si el problema está en el sensor, en la salida o en ambos.
5. Ajustar si es necesario
Si está fuera de tolerancia, haga primero el ajuste del sensor (inferior y superior, o el que recomiende el fabricante) y después el ajuste de la salida de 4 y 20 mA. Si solo la salida está desviada, basta con el ajuste de salida.
6. Prueba “como se dejó”
Repita la secuencia completa de puntos y registre los resultados. El certificado o registro debe incluir ambas pruebas, la identificación y la trazabilidad de los patrones, las condiciones ambientales y quién la realizó.
Errores comunes que afectan el resultado
- Columna de líquido: si el transmisor está montado por debajo o por encima de la toma, o tiene líneas llenas de líquido, la columna agrega o resta presión. Hay que considerarla al comparar con el proceso.
- Posición de montaje: algunos transmisores muestran un pequeño corrimiento de cero según su orientación. Por eso el ajuste de cero se hace en la posición de instalación.
- Fugas en mangueras y conexiones: una fuga pequeña hace que la lectura nunca se estabilice. Revise antes de registrar datos.
- Temperatura: la compresión del aire en la bomba cambia su temperatura y la presión deriva unos segundos. Espere la estabilización.
- Amortiguamiento alto: un amortiguamiento de varios segundos retrasa la respuesta y puede llevar a anotar valores antes de tiempo.
Calibración en campo o en laboratorio
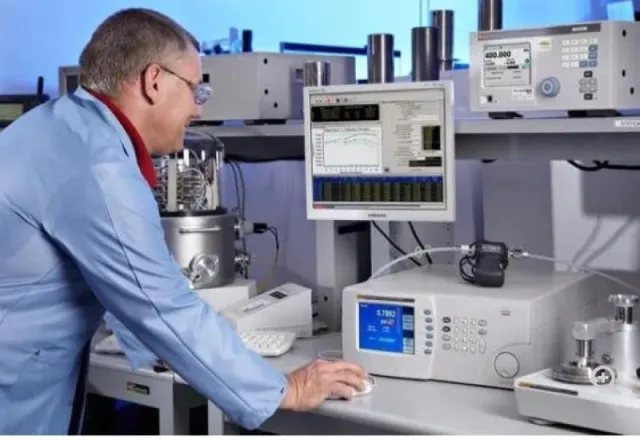
La calibración en campo evita desmontar el instrumento y permite verificar el lazo completo, incluida la tarjeta de entrada del PLC. La calibración en laboratorio ofrece condiciones controladas y patrones de mayor exactitud, y es preferible para instrumentos de referencia o cuando se requiere una incertidumbre menor. Muchas plantas combinan ambas: verificación periódica en sitio y calibración formal en laboratorio a intervalos más largos.
El intervalo de calibración depende de la criticidad, la estabilidad histórica del instrumento, las recomendaciones del fabricante y los requisitos de su sistema de calidad. Revisar los resultados “como se encontró” de varias calibraciones es la mejor base para alargarlo o acortarlo.
Cómo le ayuda CreativeIT
En CreativeIT, laboratorio de pruebas eléctricas y electrónicas en Monterrey, ofrecemos calibración de sensores de presión HART y calibración en laboratorio de presión, temperatura y señales HART, además de la calibración de manómetros y transmisores. Si su equipo prefiere calibrar en sitio, también rentamos el calibrador documentador Fluke 754. Contáctenos al (81) 4777 6921 o en info@creativeit.mx para revisar sus instrumentos.