Los sensores de temperatura están en casi todos los procesos industriales: hornos, intercambiadores, tanques, moldes, cámaras frigoríficas y líneas de pintura. Un RTD o un termopar que lee dos grados de más puede significar producto fuera de especificación, consumo de energía innecesario o una no conformidad en auditoría. El pozo seco (calibrador de bloque seco) es la herramienta más usada para verificarlos y calibrarlos en sitio o en laboratorio, pero su resultado depende tanto del equipo como de la técnica. Esta guía explica cómo funciona un pozo seco, cómo hacer una calibración por comparación paso a paso, qué fuentes de error hay que controlar y cómo interpretar el resultado.
Qué es un pozo seco y cómo funciona
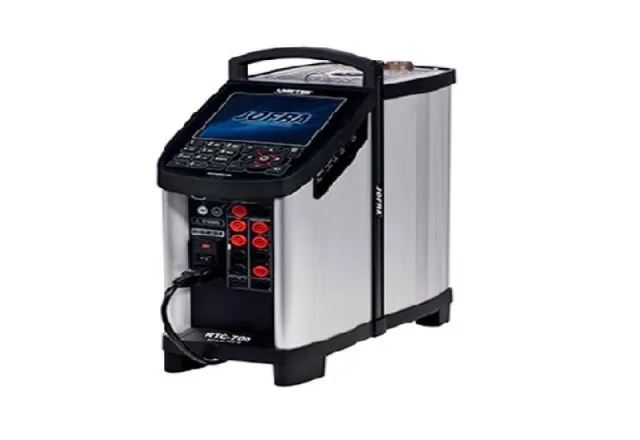
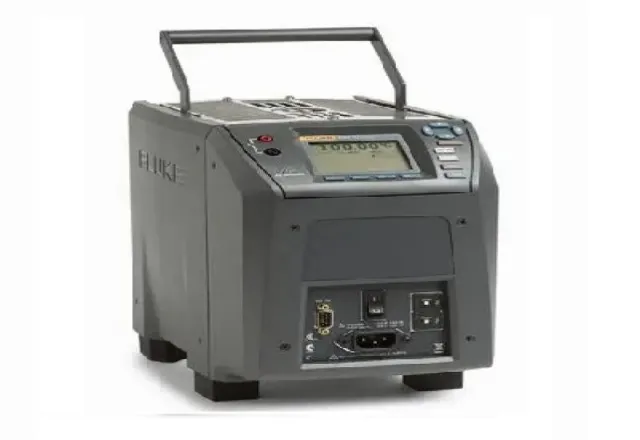
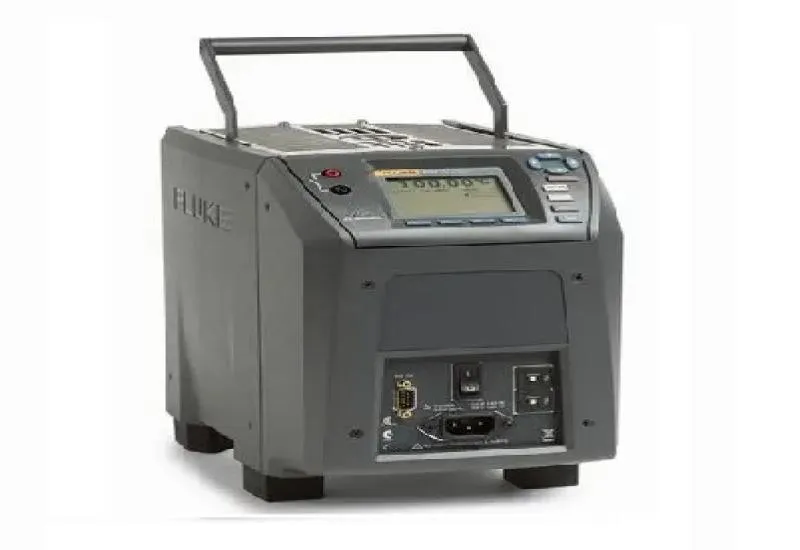
Un pozo seco es un bloque metálico calentado (y en algunos modelos también enfriado) con uno o varios orificios donde se insertan los sensores. El equipo controla la temperatura del bloque y la muestra en pantalla. La calibración se hace por comparación: el sensor bajo prueba se coloca en el bloque junto con una referencia de mayor exactitud y, una vez estable, se comparan sus lecturas. La referencia puede ser:
- El sensor de control interno del pozo: práctico, pero la exactitud queda limitada a la especificación de la pantalla del equipo y a la diferencia entre la zona del sensor interno y la zona donde está el sensor bajo prueba.
- Un termómetro de referencia externo, típicamente un PRT (termómetro de resistencia de platino) calibrado con su indicador. Es la opción preferida cuando se busca menor incertidumbre, porque mide en el mismo inserto que el sensor bajo prueba.
Muchos pozos usan insertos intercambiables con barrenos de distintos diámetros. El inserto correcto es parte esencial de la calibración.
Especificaciones que importan
Al elegir o evaluar un pozo seco, la exactitud de la pantalla es solo una parte. La guía EURAMET cg-13, que describe la calibración de calibradores de bloque, identifica las características que más contribuyen a la incertidumbre:
- Estabilidad: cuánto varía la temperatura del bloque en el tiempo una vez estabilizado.
- Uniformidad axial: diferencia de temperatura a lo largo de la profundidad del barreno. El fondo y la parte alta del bloque no están a la misma temperatura.
- Uniformidad radial: diferencia entre barrenos del mismo inserto.
- Efecto de carga: cambio de temperatura cuando se insertan varios sensores o sensores gruesos, que extraen calor del bloque.
- Histéresis: diferencia entre llegar a un punto subiendo o bajando la temperatura.
Los valores dependen del modelo, del rango de temperatura y del inserto; revise la hoja de datos y el certificado de calibración del propio pozo.
Profundidad de inmersión y ajuste del inserto
La causa más común de errores es la conducción de calor por el vástago: el sensor pierde o gana calor hacia el exterior a través de su funda y su cabeza. Para reducirla:
- Inserte el sensor hasta el fondo del barreno. Una regla práctica muy citada es una inmersión de al menos 15 veces el diámetro de la funda más la longitud del elemento sensor; la necesidad real depende del diseño del sensor y de la temperatura.
- Use un barreno con la menor holgura posible para el diámetro del sensor. El aire es mal conductor y una holgura grande provoca lecturas más lentas y desviadas.
- Haga una prueba de inmersión: levante el sensor unos centímetros y observe si la lectura cambia. Si cambia de forma significativa, la inmersión no es suficiente para ese sensor.
- Coloque la referencia y el sensor bajo prueba a la misma profundidad, con sus elementos sensores a la misma altura.
Los sensores muy cortos, de formas especiales o de superficie no se calibran bien en un pozo seco estándar; para ellos se usan baños líquidos, calibradores de superficie o accesorios específicos.
Procedimiento de calibración paso a paso
- Revise el sensor. Inspeccione la funda, el cable y la cabeza. Mida la resistencia del RTD a temperatura ambiente o la continuidad del termopar y, si aplica, la resistencia de aislamiento entre el elemento y la funda.
- Defina los puntos de prueba. Elija entre tres y cinco puntos que cubran el rango de uso del proceso, con al menos uno cerca del punto de operación normal.
- Prepare el pozo. Seleccione el inserto, límpielo y colóquelo en un lugar sin corrientes de aire, lejos de fuentes de calor.
- Estabilice. Lleve el bloque al primer punto y espere a que la temperatura y la lectura del sensor se estabilicen. El tiempo depende del pozo, del rango y de la masa del sensor.
- Registre. Tome varias lecturas de la referencia y del sensor bajo prueba en un intervalo definido y calcule el promedio y el error (lectura del sensor menos valor de referencia).
- Repita para cada punto. Si sospecha histéresis, recorra los puntos subiendo y bajando.
- Documente los resultados “como se encontró” y, si hubo ajuste, “como se dejó”, junto con la incertidumbre y la trazabilidad de la referencia.
Calibrar el sensor solo o el lazo completo
En el proceso, el sensor casi siempre está conectado a un transmisor, un controlador o un PLC. Hay dos enfoques:
- Calibración del sensor solo: se mide su resistencia o su fuerza electromotriz con un instrumento de referencia. Permite conocer el comportamiento del sensor y reutilizar el resultado si se cambia el transmisor.
- Calibración del lazo: se introduce el sensor en el pozo y se compara la temperatura con la que indica el sistema de control. Incluye todos los errores reales: sensor, cableado, compensación de unión fría en termopares y escalamiento del transmisor.
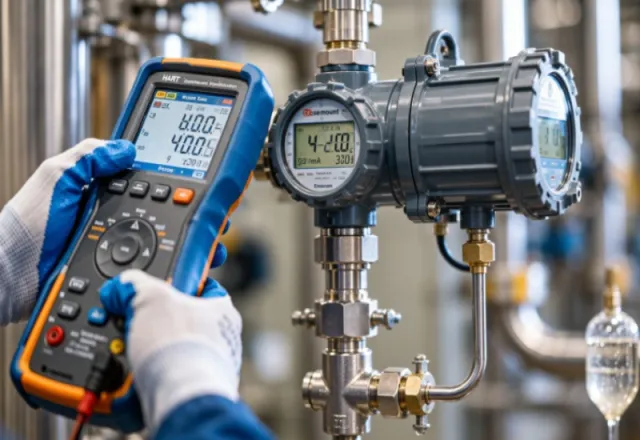
En transmisores inteligentes, como los HART, se puede ajustar el transmisor para compensar el error medido del sensor. Ese ajuste debe registrarse y repetirse si se cambia el sensor.
Cómo interpretar el resultado
El error en cada punto se compara con la tolerancia que usted necesita. Para los RTD Pt100, IEC 60751 define clases de tolerancia; por ejemplo, la clase A es ±(0.15 + 0.002·|t|) °C y la clase B es ±(0.30 + 0.005·|t|) °C, donde t es la temperatura en °C. Para termopares, las tolerancias de IEC 60584 dependen del tipo y la clase. Sin embargo, la tolerancia del proceso puede ser más estricta o más amplia que la del fabricante del sensor; lo que importa es si el error, junto con la incertidumbre de la calibración, permite cumplir lo que el proceso necesita.
Una buena práctica es que la incertidumbre de la calibración sea varias veces menor que la tolerancia que se verifica. Si se acercan, la decisión de “pasa” o “no pasa” deja de ser confiable.
Errores frecuentes
- Leer antes de que el bloque y el sensor se estabilicen.
- Usar un inserto con barrenos demasiado grandes o sin limpiar.
- Comparar contra la pantalla del pozo sin considerar su especificación ni su uniformidad.
- Usar cable de extensión incorrecto en termopares o conexiones de dos hilos en RTD, que añaden la resistencia de los conductores.
- Calibrar un pozo seco que no tiene su propia calibración vigente y trazable.
Cómo le ayuda CreativeIT
En CreativeIT Group ofrecemos calibración de sensores de temperatura con pozo seco y calibración de sensores de temperatura y presión con protocolo HART, además de alquiler de pozo seco para que su equipo verifique sensores en planta. Conozca también nuestra calibración en laboratorio de presión, temperatura, flujo y señales. Contáctenos al (81) 4777 6921 o en info@creativeit.mx con el tipo de sensor y el rango que necesita calibrar.